Imprimante 3D pour professionnel : comparer les procédés par flux de production
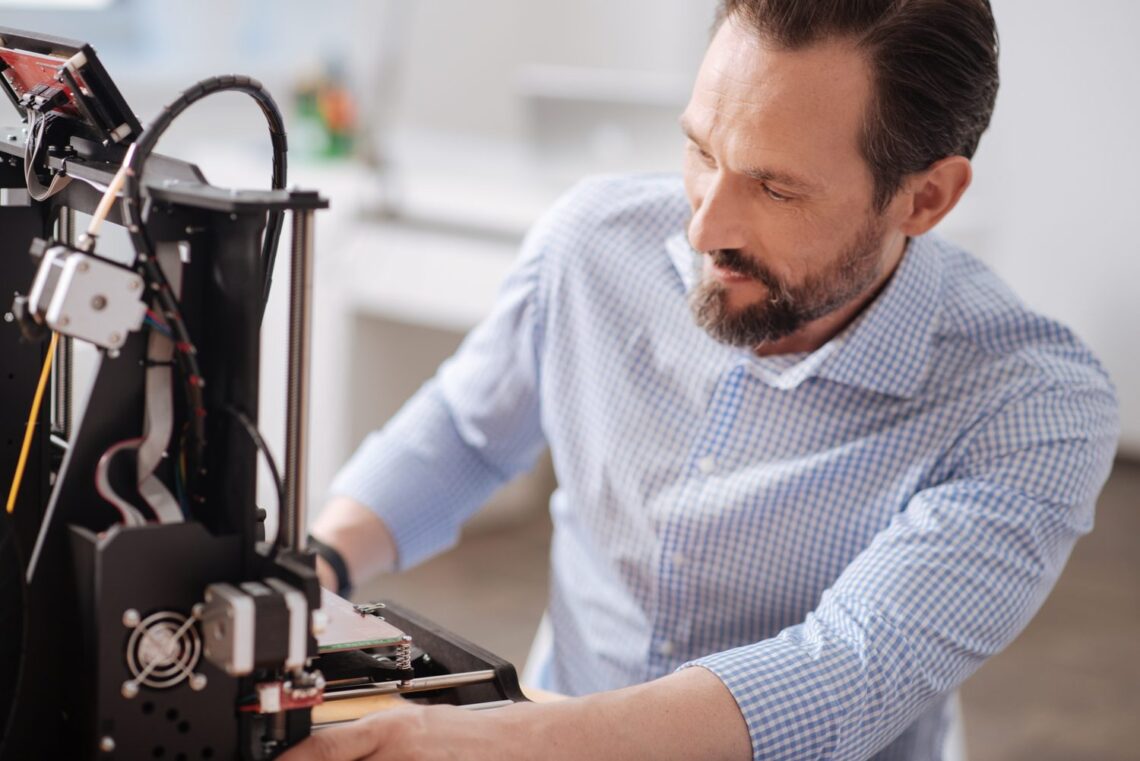
Une imprimante 3D pour professionnel doit s’intégrer dans un flux de production mesurable : délai de mise à disposition, taux de rebut, coût matière et temps opérateur. Le bon équipement dépend donc du type de pièce à livrer, de la cadence attendue et du niveau de finition demandé.
FDM, résine et SLS répondent à des logiques distinctes. Une PME qui fabrique des gabarits de montage n’a ni les mêmes contraintes qu’un bureau d’études, ni les mêmes coûts cachés qu’un atelier qui produit des petites séries.
Points clés
| Procédé d’impression | Usage professionnel le plus rentable |
|---|---|
| FDM | Outillage, prototypes fonctionnels et pièces grand format |
| Résine SLA/MSLA | Maquettes détaillées, dentaire, bijouterie et petites pièces fines |
| SLS | Petites séries techniques sans supports, en polymère chargé ou nylon |
Partir du poste de travail avant de regarder les machines
Une imprimante professionnel se juge d’abord sur la pièce finale. Listez les dimensions maximales, les efforts mécaniques, la température d’usage, l’aspect de surface et la tolérance acceptable. Un capot esthétique, un mors de serrage et un boîtier électronique n’appellent pas la même technologie.
La cadence donne ensuite la bonne échelle d’investissement. Pour cinq prototypes mensuels, le temps de préparation reste souvent supportable. À partir de plusieurs dizaines de pièces par semaine, l’automatisation, le changement de plateau, la répétabilité et la disponibilité des consommables pèsent davantage que la vitesse annoncée.
Le coût opérateur doit entrer dans le calcul. Une impression de huit heures peut réclamer quinze minutes de préparation sur une FDM bien réglée, puis du retrait de supports et un contrôle. Sur résine, lavage, post-polymérisation et gestion des consommables ajoutent des étapes ; sur SLS, le dépoudrage et le recyclage de poudre structurent l’atelier.
Prévoyez aussi l’environnement informatique. Les fichiers CAD, le tranchage et l’archivage des paramètres mobilisent une machine stable ; une station de travail reconditionnée pour la CAO et le calcul peut réduire le budget du poste sans compromettre le pilotage des impressions.
Les critères qui déterminent la technologie adaptée
La géométrie constitue le premier filtre. Le FDM construit des pièces par dépôt de filament : il convient aux volumes utiles importants et aux formes robustes, avec des supports sur les porte-à-faux. La résine offre des détails fins, mais ses volumes d’impression restent souvent plus contenus et les résines standard peuvent être fragiles.
Les propriétés matière tranchent les cas techniques. Le PLA sert au prototypage visuel ; le PETG, l’ABS, l’ASA, le polycarbonate ou les filaments chargés répondent à des besoins plus exigeants, sous réserve d’une enceinte chauffée et de profils maîtrisés. Le SLS produit des pièces en nylon adaptées à des assemblages et à de petites séries, sans support à retirer.
Enfin, évaluez le niveau de finition requis dès le devis interne. Une pièce FDM visible peut demander ponçage, apprêt ou peinture. Une pièce résine sort lisse après post-traitement, tandis que le SLS laisse une texture poudreuse qui peut convenir à une pièce fonctionnelle et exiger une finition pour une pièce commerciale.
FDM, résine ou SLS : le comparatif pour un atelier professionnel
| Technologie | Usage professionnel le plus rentable | Précision, volume et matériaux | Exploitation et budget d’équipement |
|---|---|---|---|
| FDM | Outillage, prototypes fonctionnels et pièces grand format | Volumes souvent généreux ; filaments variés ; précision adaptée à l’outillage et au prototype fonctionnel | Process simple à former ; supports à retirer ; ordre de grandeur courant : de 1 500 à 8 000 € pour un équipement d’atelier |
| Résine SLA/MSLA | Maquettes détaillées, dentaire, bijouterie et petites pièces fines | Détails fins et surfaces lisses ; pièces petites à moyennes ; résines standard, techniques ou biocompatibles selon les gammes | Lavage et post-polymérisation obligatoires ; consommables à gérer ; ordre de grandeur : de 3 000 à 10 000 € avec station de finition |
| SLS | Petites séries techniques sans supports, en polymère chargé ou nylon | Pièces nylon complexes, sans supports ; production par lots dans un même volume de fabrication | Dépoudrage, ventilation et gestion de poudre ; investissement souvent supérieur à 20 000 € hors périphériques |
Le FDM apporte le coût par pièce le plus lisible pour des gabarits, montages de perçage, pièces de maintenance et prototypes fonctionnels. Une machine à double extrusion peut aussi associer une matière de structure et un support soluble, utile pour des conduits ou géométries internes.
La résine justifie son coût de process quand le rendu visuel, le niveau de détail ou l’ajustement de petites pièces conditionnent la vente ou la validation. Le SLS se défend quand l’entreprise remplace des délais de sous-traitance par des lots internes de pièces techniques, en particulier pour des références complexes et répétées.
Mesurer le retour sur investissement avant l’achat
Le prix d’achat ne suffit pas à décider. Calculez le coût complet sur douze mois : machine, matières, pièces d’usure, logiciels éventuels, formation, ventilation, finition et temps de l’opérateur. Comparez ce total au coût de sous-traitance, aux frais de port et au délai économisé sur chaque itération.
Exemple : un atelier qui commande 20 gabarits par mois à 120 € pièce dépense 28 800 € par an hors délais. Si une FDM produit ces gabarits pour 25 € de matière et une demi-heure de travail valorisée à 25 €, le gain brut avant amortissement approche 18 000 € annuels. Il faut retirer les rebuts et la maintenance pour obtenir le gain net.
Le pilote réduit le risque. Faites imprimer trois pièces représentatives, mesurez leur conformité et documentez le temps de chaque étape. Ce protocole révèle vite si le besoin relève d’une imprimante pour professionnel interne, d’un parc de plusieurs machines ou d’une sous-traitance conservée pour les pics de charge.
Pour une activité qui vend des objets personnalisés, la rentabilité dépend aussi de l’acquisition et de la préparation des commandes. Le choix d’une plateforme e-commerce adaptée à la vente de produits doit intégrer la personnalisation, les délais de fabrication et le suivi des stocks de filament ou de résine.
Quelle imprimante 3D pour professionnel selon votre profil ?
Pour un service maintenance, un bureau méthodes ou un atelier industriel, privilégiez une FDM fermée, compatible avec des polymères techniques et dotée de profils matière documentés. La priorité porte sur la disponibilité, la taille utile et la répétabilité des gabarits, non sur une finition parfaite.
Pour un cabinet dentaire, un studio de design, un fabricant de bijoux ou un bureau de prototypage produit, privilégiez une solution résine avec station de lavage et de post-polymérisation. Budgétez l’espace dédié et les procédures de manipulation dès le départ : ce sont des conditions de qualité et de sécurité du process.
Pour un fabricant qui produit des séries courtes de pièces complexes, privilégiez le SLS si le volume annuel absorbe l’investissement et les opérations de dépoudrage. Si les commandes restent irrégulières, un modèle hybride est plus prudent : FDM en interne pour les itérations rapides, SLS sous-traité pour les séries et les pièces critiques.

Mathis
Fort de mon expérience et d'une carrière aboutie en marketing industriel, j'accompagne les entreprises dans l'optimisation de leurs stratégies de communication et de leur développement commercial. Passionné par l’innovation et les solutions adaptées aux besoins spécifiques de chaque client, je mets mon expertise au service de la performance et de la croissance des équipes que je conseille.